


Объявления России Услуги Изготовление / ремонт изделий из дерева, металла, текстиля и других материалов Изготовление изделий из дерева, металла, других материалов
Изложницы от производителя
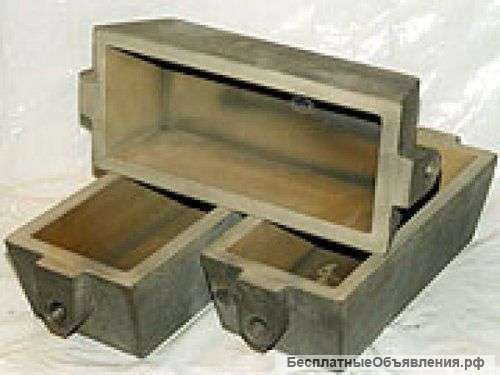
Получение слитков этим способом осуществляют с применением водоохлаждаемых и неводоохлаждаемых изложниц.
Литье в неводоохлаждаемые изложницы — наиболее старый способ получения слитков В настоящее время так получают круглые и плоские слитки сравнительно небольших размеров (диаметр 80—120 мм, толщина 20—50 мм, длина до 1000 мм) из никеля, меди, бронзы ОЦС, бериллиевой бронзы и других сплавов. В большинстве случаев слитки получают заполнением вертикальных, разъемных или сплошных одногнездных или многогнездных массивных изложниц, схемы которых представлены на рис. 122.
Литье слитков из цветных металлов в изложницы
Неводоохлаждаемые изложницы изготовляют, как правило, из чугуна и стали, иногда из меди; в лабораторных условиях используют бронзовые и графитовые изложницы.
Неразъемные чугунные, а иногда и графитовые изложницы применяют для отливки круглых слитков. Их изготовляют только одногнездными с конусностью в 1,5—5 по высоте.
Изложницы заполняют, как правило, заливкой сверху. При отливке стальных слитков широко используют заполнение снизу, так называемым «сифонным» способом по принципу сообщающихся сосудов. Для регулирования скорости заливки широко применяют литниковые воронки, представляющие собой железный кожух, футерованный внутриогнеупорной глиной. В дне воронки имеется необходимое число (от 1 до 10) отверстий, в которые вставляют графитовые или шамотные втулки с определимым внутренним диаметром. Воронки устанавливают немного выше верхнего возможного уровня металла в изложнице.
В самом начале заливки, когда первые порции металла падают на дно с довольно большой высоты, металл разбрызгивается и окисляется. Образующиеся оксиды замешиваются внутрь расплава, и так как сразу после заливки металл затвердевает, то вероятность отделения и всплывания захваченных оксидов очень мала, и они в большинстве оказываются внутри слитка. Очевидно, чем с большей высоты падает струя металла и чем больше ее сечение, тем сильнее металл загрязнен оксидами Это особенно ярко выражено при литье сплавов, содержащих алюминий, бериллий, марганец, магний. Для уменьшения бурления, перемешивания и разбрызгивания металла в некоторых случаях приходится применять наклоняющиеся изложницы.
Рабочая поверхность изложницы, прошедшая обработку резанием, получается не идеально ровной, а волнистой с большим числом микроскопических выступов и углублений. Во всех углублениях во время заполнения изложницы металлом остается воздух. Расплавленный металл, соприкасаясь со стенками изложницы, нагревает их и одновременно воздух, оставшийся в углублениях (неровностях) поверхности. При этом объем воздуха увеличивается. Поскольку металлическая форма газонепроницаема, прогрев ее сопровождается повышением давления в углублении, занятом воздухом. Повышение давления не опасно до тех пор, пока оно не превышает металлостатического напора. Как только давление воздуха в углублении превысит металлостатическое, возникает опасность образования отдулин и газовых пузырей в наружном слое слитка. Если нагрев формы значителен, может произойти приваривание слитка к изложнице.
Для предотвращения приваривания и газовых дефектов рабочие полости изложниц перед заполнением их металлом окрашивают различными красками и смазками. При заливке изложницы металлом происходит сухая перегонка смазки. Выделяющиеся газы защищают струю металла от окисления. Выгорание смазки влечет за собой прогрев воздуха в неровностях поверхности изложницы и его расширение до подхода жидкого металла, что уменьшает возможность образования дефектов на поверхности слитка. Интенсивное выделение летучих при перегонке смазки способствует оттеснению шлака от поверхности изложницы и лучшему его всплыванию; образующийся коксовый остаток на стенке изложницы предотвращает приваривание к ней слитка.
Назначение краски, применяемой при литье слитков из цинковых, свинцовых, алюминиевых и магниевых сплавов, — создание между жидким металлом и изложницей тонкого газопроницаемого слоя, предотвращающего повышение давления воздуха в зоне соприкосновения формы с жидким металлом до опасной величины. Непременное условие применения красок и смазок — отсутствие влаги в их слое непосредственно перед заливкой металла; при наличии влаги происходит выброс металла из изложниц.
Затвердевание металла в вертикальных изложницах идет преимущественно с боковых сторон, поэтому всегда есть опасность образования усадочных раковин, рыхлот и пор в центральной зоне слитка. Если предположить строго равномерное нарастание твердых кристаллов от стенок формы, то вверху слитка неизбежно образуется коническая усадочная раковина, переходящая в тонкий центральный канал, разделяющий слои, наросшие с боковых стенок. Кроме того, если учесть, что сплавы затвердевают в температурном интервале, то наряду с усадочной раковиной возможно образование усадочной пористости, основная часть которой будет сосредоточена также в верхней части слитка и на стыке кристаллов, растущих с противоположных сторон.
Образование усадочных пустот тесно связано с соотношением между скоростью заливки, т. е. скоростью поступления жидкого металла в форму, и скоростью затвердевания, т. е. весовым количеством металла, затвердевающим в единицу времени. Чем ближе скорость затвердевания к скорости заливки, тем меньше величина усадочной раковины, и при их равенстве величина усадочной раковины минимальна. Излишне малая скорость заливки может привести к чрезмерному охлаждению металла и образованию так называемых неслитин на поверхности слитка. Поэтому очень важен выбор наилучшего соотношения между скоростью заливки и скоростью затвердевания. Это достигается главным образом регулированием скорости заливки, так как изменять скорость затвердевания значительно труднее.
Основной недостаток литья в неводоохлаждаемые изложницы — относительно малая скорость отвода тепла от кристаллизующегося металла и отсутствие условий для направленного затвердевания. Использование медленной заливки несколькими струями через воронки позволяет направить ход кристаллизации снизу вверх. Однако получить высококачественный слиток, особенно крупный, литьем в такие изложницы невозможно.
Применение горизонтальных изложниц (рис. 123) позволяет осуществить более направленную кристаллизацию снизу вверх и по лучить слиток хорошего качества. Однако таким способом нельзя отливать круглые слитки, а также плоские малых сечений.
Литье слитков из цветных металлов в изложницы
Срок службы изложниц из серого чугуна определяется составом чугуна и качеством литья.
При литье медных слитков чугунные изложницы выдерживают от 100 до 1000 заливок. Основная причина выхода изложниц из строя — образование мелких трещин (сетки разгара) на рабочей поверхности.
Применение водоохлаждаемых изложниц позволяет увеличить скорость охлаждения слитка и улучшить качество его поверхности. Конструктивно водоохлаждаемая изложница представляет собой чугунный кожух с медной рубашкой, оформляющей рабочую полость (рис. 124). Между кожухом и рубашкой циркулирует проточная веда. Водоохлаждаемые изложницы бывают вертикальными и горизонтальными.
Литье слитков из цветных металлов в изложницы
В первом случае водой охлаждаются только боковые стенки, во втором — только поддон.
Увеличение скорости охлаждения в таких изложницах способствует улучшению качества металла, приближает скорость затвердевания к скорости заливки и тем самым вызывает уменьшение усадочных пороков.
Литьем в водоохлаждаемые изложницы получают слитки из бронз, латуней, никеля, некоторых тугоплавких металлов. Так же как и при литье в неводоохлаждаемые изложницы, применяют жирные смазки. Заполнение изложниц осуществляют только с применением воронок. Для круглых слитков используют воронки с одним — тремя отверстиями. Применение водоохлаждаемых изложниц экономичнее, чем чугунных, так как срок службы их значительно больше. Однако несмотря на несколько улучшенные условия кристаллизации, принципиальный ход затвердевания в водоохлаждаемой изложнице остается таким же, как и в неводоохлаждаемой. Кроме того, необходимо отметить, что при заливке больших слитков в высокие изложницы из-за большой высоты падения струи металла в первые моменты литья происходит сильное бурление и перемешивание металла. В результате слиток оказывается загрязненным окисными пленками. Из-за этого нельзя получать качественными крупные слитки большой длины, особенно из легких сплавов (алюминиевых и магниевых), потребность в которых сильно возросла в связи с развитием авиации. Все эти трудности заставили искать новые способы литья, которые обеспечили бы резкое улучшение качества крупных слитков. Таким оказался метод непрерывного литья.
| Город: | |
| Тип: | Предлагаю |
| Автор: |
10 лет опыта
|
Регистрация с 04.09.2017 
|
|
| Сайт: | arsenal-detal.ucoz.ru/ |
| Дата: | 22.09.2017 08:17 |
| Номер: | 1539801 |
Сделать объявление:
Ссылка на это объявление:
Похожие объявления

Наружная реклама, вывеска, баннер, световой короб, объемные буквы, печать
500 руб
08.12.2025
Дилект Тула - производство и прoдажа изделий из дерева
Без цены
23.03.2026
Токарная обработка металла
1 400 руб
20.07.2026
Изготовление и восстановление емкостного оборудования
Без цены
23.03.2026
Новинка Токарные и фрезерные работы по металлу в г. Бронницы, М.О.
500 руб
22.12.2025
Изготовление натяжных потолков по размерам в Омске
125 руб
19.10.2026
Деревянный стул
8 500 руб
20.05.2026
Гибка листового металлопроката
10 000 руб
18.08.2026

Сварщик
1 000 руб
12.09.2026
Фрезерные, расточные работы, матрицы, пуансоны
1 000 руб
Вчера
РВД производство и ремонт
1 000 руб
17.10.2026
Изготовление и монтаж изделий из стекла и зеркала
15 000 руб
22.09.2026
Производство посуды из алюминия
999 руб
28.05.2026
Услуги по лазерной резке, гибки и изготовлению металлоизделий. Надежный партнер в г. Самара.
Без цены
23.09.2026
Сварочные работы
Без цены
13.09.2026
Столешницы из акрилового камня
5 000 руб
05.11.2025
Колеса полиуретановые
Без цены
23.03.2026
«РиЭль-Стоун» - натуральный камень в достойном исполнении
Без цены
06.04.2026
Металлообработка
3 000 руб
18.09.2026
Фрезерование, шлифование L=10 000mm, b=1 400mm, 13 000 kg
30 000 руб
09.09.2026
Дилект Калининград - производство и продажa изделий из дерева
Без цены
04.05.2026
Поделки в садик/школу без стресса для родителей
500 руб
09.08.2026
Дилект Пермь - производство и прoдажа изделий из дерева
Без цены
21.11.2025
Изготовление форм матриц из стеклопластика, формы для литья бетонных изделий
Без цены
15.04.2026
Изготовление деревянной и металлической тары
Без цены
30.04.2026
Изготовление металлоконструкций, Лазерная резка
Без цены
09.09.2026
Swiss Tech - Обработка металла и производство на станках ЧПУ
Без цены
13.12.2025
Изделия из дерева и металла на заказ
Без цены
11.03.2026
Наградная доска
3 000 руб
22.09.2026
Гранитные памятники, благоустройства от частника
15 000 руб
10.02.2026
|

|
|
|
|
|

|

|



Есть свободное место!
Разместите здесь объявление и его увидит каждый посетитель сайта!
Разместите здесь объявление и его увидит каждый посетитель сайта!
- Мы, рекламно-производственная компания "Неометрия", занимаемся изготовлением наружной и интерьерной рекламой. - Наша фирма использует тол...